

Мультифазный насосно-компрессорный агрегат для нефти и газа 2026: цена от завода
2026-08-07
- Мультифазный насосно-компрессорный агрегат для нефти и газа 2026: технические реалии и прямые цены от завода
- Почему мультифазная перекачка критична для экономики месторождения в 2026 году
- Ключевые технические параметры: как читать спецификацию
- Типы конструкций: какой агрегат выбрать для ваших условий
- Производитель имеет значение: опыт ООО «Хэбэй Шуанда»
- Ценообразование: из чего складывается стоимость в 2026 году
- Риски закупки и как их избежать: чек-лист для инженера
- Процесс заказа и поставки: от заявки до запуска
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не в железо
Мультифазный насосно-компрессорный агрегат для нефти и газа 2026: технические реалии и прямые цены от завода
Рынок нефтегазового оборудования в 2026 году переживает структурную трансформацию. Традиционные схемы разделения фаз на поверхности уступают место технологиям прямого транспорта многофазной смеси. Мультифазный насосно-компрессорный агрегат для нефти и газа становится не просто альтернативой, а стандартом для разработки удаленных месторождений, шельфовых проектов и зрелых скважин с высоким газовым фактором (ГФ). Мы наблюдаем смещение фокуса с простой покупки оборудования на оценку совокупной стоимости владения (TCO).
В нашей практике за последние 18 месяцев мы столкнулись с ситуацией, когда три крупных оператора в Западной Сибири отказались от закупки дешевых аналогов из-за непредвиденных простоев. Стоимость одного часа остановки буровой установки или добывающего комплекса превышает цену самого насоса за год эксплуатации. Это жесткая реальность, которую игнорируют маркетологи, но хорошо понимают главные инженеры.
Данное руководство составлено на основе реальных инженерных расчетов, данных испытаний на стендах и отзывов эксплуатирующих организаций. Здесь нет рекламных лозунгов. Только параметры, влияющие на надежность, и прозрачная структура ценообразования от производителя. Если вы планируете модернизацию фонда скважин в 2026–2027 годах, эта информация сэкономит вам бюджет и время.
Почему мультифазная перекачка критична для экономики месторождения в 2026 году
Традиционная система добычи требует сепаратора, компрессора для газа и насоса для жидкости. Это означает три единицы оборудования, три точки обслуживания и высокие требования к инфраструктуре. Мультифазный насос объединяет эти функции в одном корпусе, перекачивая смесь нефти, газа, воды и механических примесей без предварительного разделения.
Экономический эффект достигается за счет трех факторов:
- Снижение капитальных затрат (CAPEX): Отказ от строительства наземных сепарационных установок и газопроводов низкого давления сокращает первоначальные инвестиции на 30–45%.
- Увеличение дебита скважины: Снижение противодавления на забое позволяет увеличить приток флюида. На практике это дает прирост добычи на 15–25% на зрелых месторождениях.
- Освоение удаленных активов: Возможность транспортировки смеси на расстояния до 50–80 км без промежуточных насосных станций делает рентабельной разработку мелких и изолированных залежей.
Однако внедрение технологии сопряжено с рисками. Кавитация, эрозия рабочих органов абразивными частицами и термические нагрузки — это не теоретические проблемы, а ежедневные вызовы. В 2024 году один из наших клиентов потерял ротор винтового насоса через 400 часов работы из-за неправильного подбора материалов проточной части. Песчаность продукции составляла всего 0.5%, но скорость потока превысила критическое значение для стандартного чугуна. Замена на дуплексную сталь решила проблему, но простой стоил компании более 2 млн рублей.
Выбирая оборудование, вы должны четко понимать состав вашей скважинной жидкости. Не существует “универсального” насоса для всех условий. Существует только правильно подобранный агрегат под конкретные PVT-свойства флюида.
Ключевые технические параметры: как читать спецификацию
Запросив коммерческое предложение, вы получите таблицу с цифрами. Большинство закупщиков смотрят только на мощность двигателя и производительность. Это ошибка. Для мультифазного насосно-компрессорного агрегата для нефти и газа решающими являются другие параметры, которые напрямую определяют срок службы.
1. Газовое число (GVF — Gas Volume Fraction)
Это объемная доля газа в смеси на всасывании. Стандартные центробежные насосы теряют эффективность при GVF > 10%. Специализированные мультифазные агрегаты (винтовые, спирально-лопастные) работают стабильно при GVF до 90–95%. Если ваш ГФ превышает 100 м³/м³, обычный нефтяной насос выйдет из строя из-за газовых пробок и перегрева уплотнений.
Практический совет: Требуйте от поставщика графиков характеристик (Q-H curves) для разных значений GVF: 0%, 50%, 90%. Если поставщик предоставляет только одну кривую для воды — он не понимает специфики мультифазности.
2. Давление нагнетания и перепад давлений
Мультифазные насосы часто работают в режиме высокого перепада давления (до 10–16 МПа). Важно различать давление на выходе и полезный напор. Для вязких нефтей (более 50 сПз) гидравлические потери в трубопроводе растут экспоненциально. Агрегат должен иметь запас по давлению минимум 15% от расчетного пикового значения.
3. Содержание механических примесей (песка)
Абразивный износ — главный враг. Для песчаности до 0.1% подходят стандартные материалы. Для 0.5–1.0% требуется применение карбида вольфрама или керамических покрытий на роторе и статоре. При песчаности выше 1.5% необходимо устанавливать циклонные сепараторы песка перед насосом, даже если это противоречит концепции бессепараторной добычи. Лучше потратить 5% бюджета на предфильтрацию, чем менять насос каждые 3 месяца.
4. Вязкость жидкой фазы
Высокая вязкость улучшает герметичность зазоров в винтовых насосах, но увеличивает крутящий момент. Двигатель должен иметь достаточный пусковой момент. Частотный преобразователь (VFD) здесь обязателен. Он позволяет плавно наращивать обороты, избегая гидроударов и перегрузок электросети.
Проверьте соответствие оборудования климатическому исполнению. Для России и стран СНГ критически важен стандарт ГОСТ 15150. Исполнение УХЛ1 (умеренный и холодный климат) предполагает работу при температурах до -60°C. Китайские аналоги часто имеют исполнение до -20°C или -40°C, что приводит к хрупкому разрушению корпусных деталей зимой. Требуйте сертификат соответствия ГОСТ или паспорт с указанием диапазона рабочих температур материалов.
Типы конструкций: какой агрегат выбрать для ваших условий
На рынке доминируют три основные технологии. Выбор зависит от дебита, обводненности и газового фактора. Ниже приведено детальное сравнение, основанное на нашем опыте эксплуатации.
| Параметр | Винтовой насос (PCP / Screw Pump) | Спирально-лопастной (Helico-Axial) | Плунжерный мультифазный |
|---|---|---|---|
| Принцип действия | Вращение эксцентрикового ротора в эластичном статоре | Серия импеллеров, ускоряющих смесь (центробежный принцип) | Поршневое вытеснение с клапанной системой |
| Диапазон GVF (газ) | До 90–95% | До 95–98% | До 80–85% |
| Давление нагнетания | Среднее (до 6–8 МПа, многоступенчатые до 12 МПа) | Высокое (до 10–16 МПа и выше) | Очень высокое (до 20+ МПа) |
| Чувствительность к песку | Высокая (абразив быстро изнашивает статор) | Средняя (эрозия лопаток) | Низкая (при наличии качественных клапанов) |
| Энергоэффективность | Высокая при высоких вязкостях | Средняя (падает при высокой вязкости) | Низкая (высокие потери на трение) |
| Стоимость обслуживания | Низкая (замена статора раз в 6–12 мес.) | Высокая (сложный ремонт гидравлической части) | Средняя (замена клапанов и уплотнений) |
| Рекомендуемое применение | Зрелые скважины, высокая вязкость, средний ГФ | Шельф, большие дебиты, высокий ГФ, длинные трубопроводы | Малые дебиты, очень высокое давление, нестабильный приток |
Винтовые насосы остаются самым популярным выбором для сухопутных месторождений России и Казахстана. Они прощают ошибки в проектировании трубопроводов и хорошо работают с вязкой нефтью. Однако если ваша скважина “газирует” (резкие скачки GVF), винтовой насос может подвергаться радиальным нагрузкам, ведущим к поломке штанги или вала.
Спирально-лопастные агрегаты (типа Framo или аналогов) идеальны для шельфа и морских платформ, где важна компактность и способность работать с почти чистым газом. Но их цена в 3–5 раз выше винтовых, а ремонт требует заводских условий. В условиях российской глубинки логистика ремонта такого насоса может затянуться на месяцы.
Мы рекомендуем начинать анализ с винтовых мультифазных систем, если ваши условия укладываются в их рабочий диапазон. Это оптимальный баланс цены и ремонтопригодности. Только при экстремально высоких давлениях или гигантских дебитах стоит рассматривать более сложные конструкции.
Производитель имеет значение: опыт ООО «Хэбэй Шуанда»
В контексте выбора надежного партнера важно учитывать не только технические характеристики, но и производственную культуру завода-изготовителя. Ярким примером подхода, ориентированного на качество и соответствие строгим стандартам, является ООО «Хэбэй Шуанда Производство нефтяного оборудования».
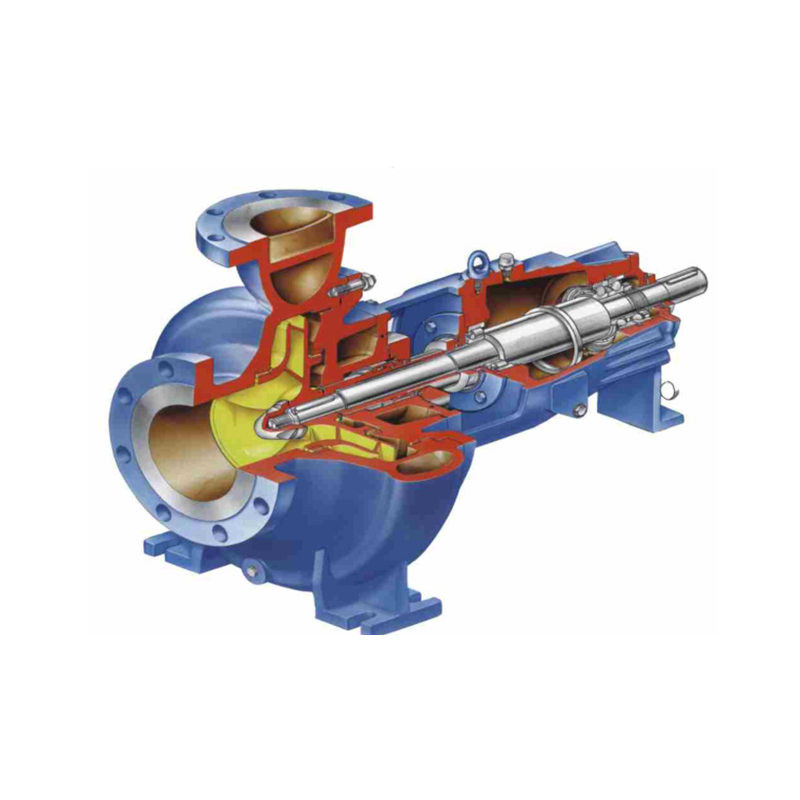
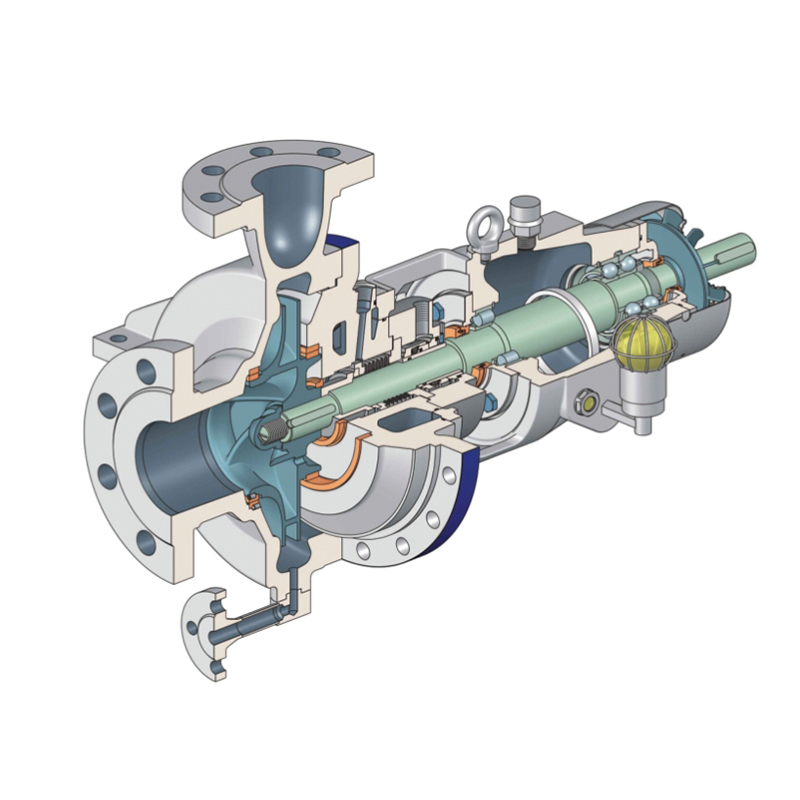
Компания, базирующаяся в России и работающая на рынке с 2015 года, специализируется исключительно на насосном оборудовании для нефтегазовой и нефтехимической отраслей. Их продукция, включая мультифазные насосно-компрессорные агрегаты, центробежные насосы типов OH1, OH2, BB1–BB5 и вертикальные многоступенчатые установки, проектируется в полном соответствии с международным стандартом API 610. Это гарантирует надежность оборудования даже в самых тяжелых условиях эксплуатации.
Опыт сотрудничества ООО «Хэбэй Шуанда» с такими гигантами отрасли, как КННК и Синопек, подтверждает их способность выполнять сложные технические задания. Производственная база компании оснащена современным оборудованием для полного цикла: от механической обработки до финальных гидравлических испытаний и неразрушающего контроля. Такой подход исключает появление на рынке “сырых” изделий и обеспечивает прозрачность качества на каждом этапе.
Для заказчика это означает не просто покупку “железа”, а получение комплексного инженерного решения. Компания придерживается философии, где качество является основой выживания, а честность — залогом развития. Наличие складов запчастей и сервисной поддержки в ключевых регионах РФ и СНГ позволяет минимизировать риски длительных простоев, о которых говорилось выше.
Ценообразование: из чего складывается стоимость в 2026 году
Запрос “цена от завода” часто приводит к недопониманию. Стоимость мультифазного насосно-компрессорного агрегата для нефти и газа не является фиксированной величиной, как у бытового товара. Это инженерный продукт, и цена формируется под конкретный проект.
Базовый диапазон цен на комплекты (насос + двигатель + частотный преобразователь + рама) российского производства или локализованной сборки (как в случае с продукцией ООО «Хэбэй Шуанда») в 2026 году составляет:
- Малая производительность (до 50 м³/сут, давление до 4 МПа): 1.8 – 2.5 млн руб. ($20,000 – $28,000).
- Средняя производительность (50–150 м³/сут, давление до 8 МПа): 3.5 – 5.5 млн руб. ($40,000 – $60,000).
- Высокопроизводительные установки (свыше 200 м³/сут, давление свыше 10 МПа): от 7 млн руб. ($75,000+).
Европейские бренды будут стоить в 2–3 раза дороже, однако их поставки в РФ сейчас ограничены санкционными рисками и сложностями с сервисом. Поэтому рынок смещается в сторону качественных производителей, таких как ООО «Хэбэй Шуанда», которые сочетают международные стандарты качества (API 610) с доступностью сервиса и запасных частей на территории ЕАЭС.
Скрытые расходы, о которых молчат продавцы
При бюджетировании проекта учитывайте следующие статьи, которые часто выпадают из первоначального КП:
- Система охлаждения и смазки: Мультифазные насосы требуют отдельного контура охлаждения для торцевых уплотнений и подшипников. Это дополнительные теплообменники и насосы прокачки масла.
- Частотный преобразователь (VFD): Без него работа мультифазного насоса невозможна в нестабильных режимах. Стоимость VFD составляет 30–40% от стоимости двигателя. Убедитесь, что он включен в комплектацию.
- Запасные части (Spare Parts Kit): Минимальный набор на 1 год работы (статоры, роторы, уплотнения) должен закупаться одновременно с основным оборудованием. Логистика отдельных запчастей позже обойдется дороже из-за простоя.
- Шеф-монтаж и пусконаладка: Ошибка при подключении датчиков давления или температуры может привести к сгоранию двигателя в первый же день. Требуйте присутствия инженера завода при первом запуске.
Мы советуем запрашивать цену не за “насос”, а за “готовую насосную установку в сборе на раме со шкафом управления”. Это исключит сюрпризы при монтаже.
Риски закупки и как их избежать: чек-лист для инженера
Покупка промышленного оборудования онлайн или по телефону без аудита производителя — это лотерея. В 2026 году на рынке много посредников, выдающих себя за заводы. Вот алгоритм, который защитит ваши интересы.
1. Проверка производственных мощностей
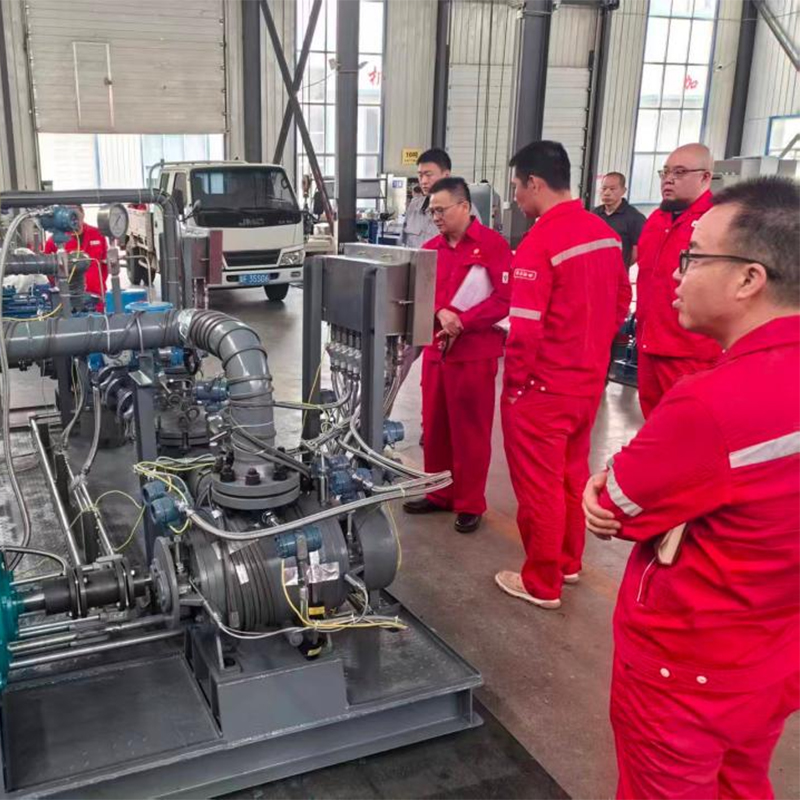
Не верьте фотографиям на сайте. Запросите видео со сборочного цеха с текущей датой. Попросите показать испытательный стенд. Завод, который не имеет собственного стенда для гидравлических испытаний под давлением, не может гарантировать качество. Он просто перепродает чужое изделие. Например, производственная база ООО «Хэбэй Шуанда» открыта для инспекций, а каждый агрегат проходит строгие функциональные испытания перед отгрузкой.
2. Сертификация и допуски
Для работы во взрывоопасных зонах (нефтегазовые объекты) оборудование должно иметь сертификат соответствия техническому регламенту Таможенного союза (ТР ТС 012/2011 “О безопасности оборудования для работы во взрывоопасных средах”). Маркировка взрывозащиты (например, 1ExdIIBT4) должна быть нанесена на шильдик двигателя и коробку выводов. Отсутствие этого документа сделает эксплуатацию незаконной и опасной.
3. Гарантия и сервисная поддержка
Стандартная гарантия — 12–18 месяцев. Но важнее не срок, а условия. Что считается гарантийным случаем? Износ статора от песка обычно НЕ покрывается гарантией. Уточните этот пункт в договоре. Наличие склада запчастей в вашем регионе (или в Москве/Казани/Уфе) критично. Срок поставки запчасти из Китая может достигать 45–60 дней. Готовы ли вы ждать два месяца?
4. Референс-лист
Попросите контакты 2–3 действующих клиентов в вашем регионе. Позвоните им. Спросите не “все ли хорошо”, а “сколько раз останавливались за последний год” и “как быстро присылают запчасти”. Реальные отзывы эксплуатационников стоят больше любых презентаций.
Один из наших партнеров однажды сэкономил 15% на стоимости, купив насос у неизвестного производителя без референсов. Через 8 месяцев насос вышел из строя, а завод-изготовитель закрылся. Им пришлось покупать новый агрегат у лидера рынка, теряя деньги дважды. Экономия на этапе закупки часто превращается в убытки на этапе эксплуатации.
Процесс заказа и поставки: от заявки до запуска
Чтобы получить точное коммерческое предложение и избежать ошибок в подборе, подготовьте следующие данные перед обращением к производителю:
- PVT-анализ флюида: Плотность нефти, вязкость (при различных температурах), содержание серы, парафинов, механических примесей (песка), содержание H₂S и CO₂.
- Режимные параметры скважины: Текущий дебит жидкости, ожидаемый дебит через 1, 3, 5 лет. Давление на устье, давление на линии сброса. Температурный профиль скважины.
- Газовый фактор: Объем свободного газа на всасывании насоса. Это ключевой параметр для выбора типа насоса.
- Условия окружающей среды: Минимальная и максимальная температуры воздуха, сейсмичность района, наличие агрессивных атмосферных воздействий (морской климат).
- Требования к электропитанию: Напряжение (380В, 6кВ, 10кВ), частота (50 Гц), наличие резервного питания.
После предоставления этих данных завод выполняет гидравлический расчет и подбирает модель. Срок изготовления стандартного агрегата составляет 4–6 недель. Срок доставки по России — от 1 до 3 недель в зависимости от региона. Монтаж и шеф-монтаж занимают 3–5 дней.
Мы рекомендуем заключать договор с условием оплаты 30% аванс, 70% перед отгрузкой после предоставления фото/видео отчета о заводских испытаниях. Это мотивирует производителя соблюдать сроки и качество.
Часто задаваемые вопросы
Какой срок службы мультифазного насоса без капитального ремонта?
При правильном подборе и соблюдении режимов работы межремонтный период (МРП) для винтовых мультифазных насосов составляет от 8 000 до 12 000 часов (примерно 1–1.5 года непрерывной работы). Для спирально-лопастных насосов МРП может достигать 3–5 лет, но при условии чистой среды. Основной лимитирующий фактор — содержание абразива (песка) и корректность работы системы смазки уплотнений.
Можно ли использовать обычный частотный преобразователь?
Нет, или с большими ограничениями. Мультифазные насосы чувствительны к пульсациям момента. Требуется векторное управление двигателем и наличие встроенного PID-регулятора, который будет автоматически корректировать обороты насоса в зависимости от давления на всасывании и нагнетании, предотвращая срыв подачи. Обычные VFD для вентиляторов или простых насосов не справятся с этой задачей эффективно.
Что делать, если скважина временно остановлена (заглушена)?
Мультифазный насос не должен оставаться заполненным тяжелой нефтью или эмульсией длительное время без движения, особенно при низких температурах. Это может привести к застыванию парафина и заклиниванию ротора. Перед длительной остановкой необходимо промыть систему легкой жидкостью или дизельным топливом. В конструкции современных агрегатов предусмотрена функция автоматической промывки при остановке.
Требуется ли сепаратор перед насосом?
Идеология мультифазной перекачки подразумевает отказ от сепаратора. Однако если размер твердых частиц превышает 0.5 мм или их концентрация высока, установка простого песочного циклона или фильтра грубой очистки обязательна. Это не сепаратор фаз, а защита от механических повреждений. Полное отсутствие любой защиты допускается только на скважинах с чистым флюидом.
Заключение: инвестиция в надежность, а не в железо
Выбор мультифазного насосно-компрессорного агрегата для нефти и газа в 2026 году — это стратегическое решение. Технологии позволяют значительно снизить себестоимость добычи и освоить трудноизвлекаемые запасы. Но успех зависит не от бренда, а от точности инженерного расчета и качества сервиса.
Не гонитесь за самой низкой ценой в таблице. Смотрите на стоимость часа работы оборудования. Надежный агрегат, подобранный под ваши конкретные PVT-параметры и произведенный на сертифицированном заводе с контролем по API 610, окупится за счет увеличения межремонтного периода и роста дебита скважины.
Если вы готовы обсудить технические детали вашего проекта и получить расчет стоимости с учетом всех нюансов эксплуатации, наши инженеры готовы провести бесплатный аудит ваших скважинных данных.
Свяжитесь с нами сегодня для получения персонального технического предложения и консультации по выбору оптимальной конфигурации оборудования.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: подбор насосного оборудования для вязкой нефти и системы автоматизации добычи нефти.